1. Цилиндровые механизмы и системы доступа
2. Замки
Специализированные замки для энергетики и ЖКХ:
Для распределительных устройств (РУ), трансформаторных подстанций (ТП)
Винтовые замки для кабельных колодцев
Самозапирающиеся замки для РУ
Замки с максимальной защитой от взлома
Фидерные замки (аналоги РЭТО)
По типу установки:
Врезные замки
Накладные замки
Навесные замки
Специальные замки:
Замки "Антипаника" (для экстренного выхода)
Кодовые замки
Гаражные замки
Сейфовые замки (ГОСТ 34024-2016)
Корабельные и всепогодные замки
Искробезопасные замки
Для пластиковых и алюминиевых дверей
3. Защитные аксессуары
Защитные бронепластины (против взлома и вырывания цилиндра)
4. Ключи и аксессуары
Изготовление ключей
KeyCards и брелоки для мастер-систем
5. Услуги
Механическая обработка на заказ
Проектирование мастер-систем под объект
Дополнительные разделы:
Полный каталог (PDF): Ссылка на скачивание полного каталога LOCKS-RU.
Подбор по параметрам: Удобный фильтр по типу, назначению, размеру, классу взломостойкости.
Готовые коммерческие предложения: Подборки для конкретных отраслей (ЖКХ, Энергетика, Судостроение).
Производство замков — древний процесс, связанный с обработкой металла. Несмотря на разнообразие моделей и брендов, все замки состоят из стандартных деталей, различающихся размерами, формой, качеством исполнения и дизайном.
В документе описаны ключевые этапы изготовления замка, включая обработку материалов, штамповку, сборку и защитные технологии.
Металл:
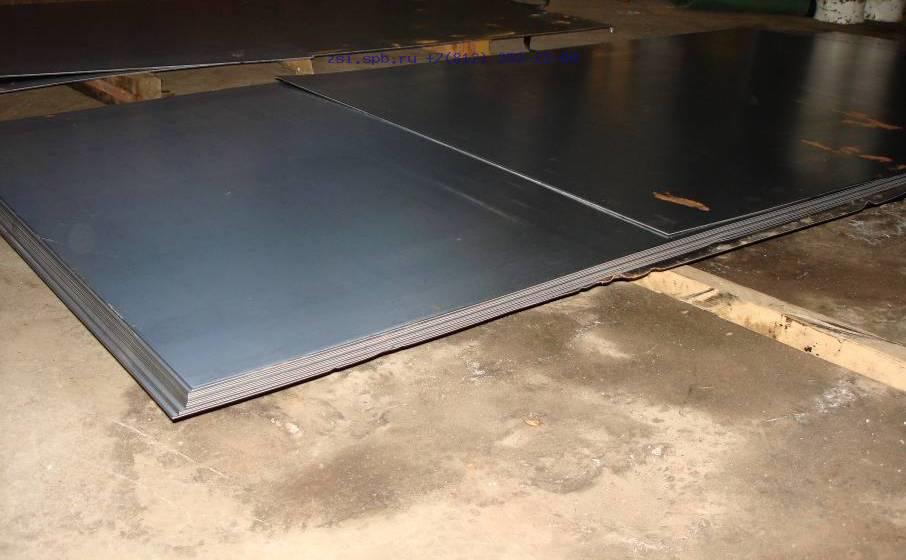
Холоднокатаные листы (сталь 08ПС) толщиной 2–2,5 мм — для корпуса и деталей.
Оцинкованные листы (1,5 мм) — для крышек.
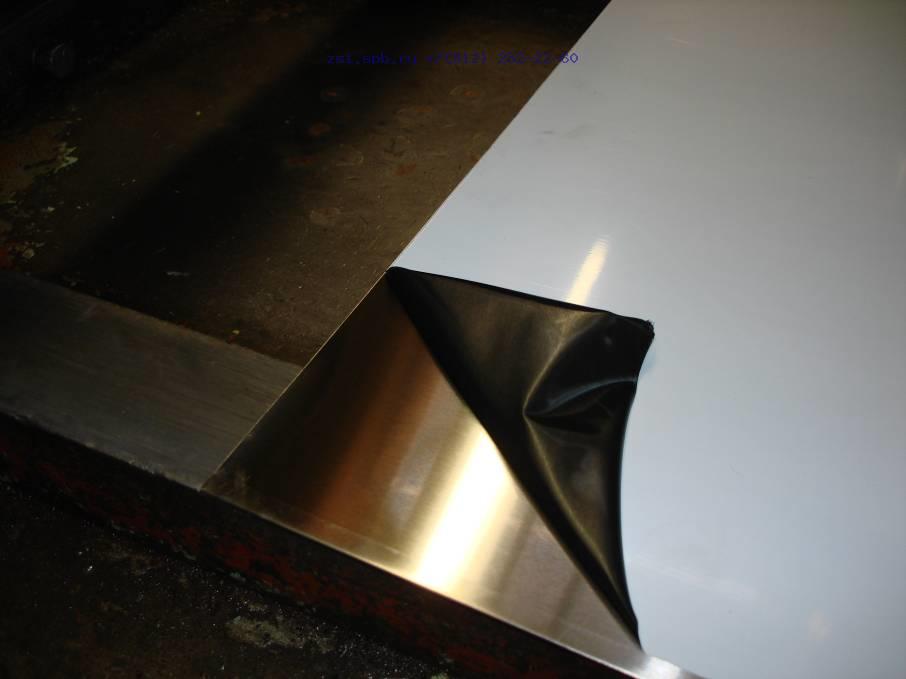
Нержавеющая сталь (1 мм с защитной пленкой) — для декоративных накладок.
Прутки калиброванные (сталь А12) — для стоек и головок засова.
Проволока пружинная (1 мм) — для пружин.
Контроль качества:
Используется микрометр для проверки толщины материалов.
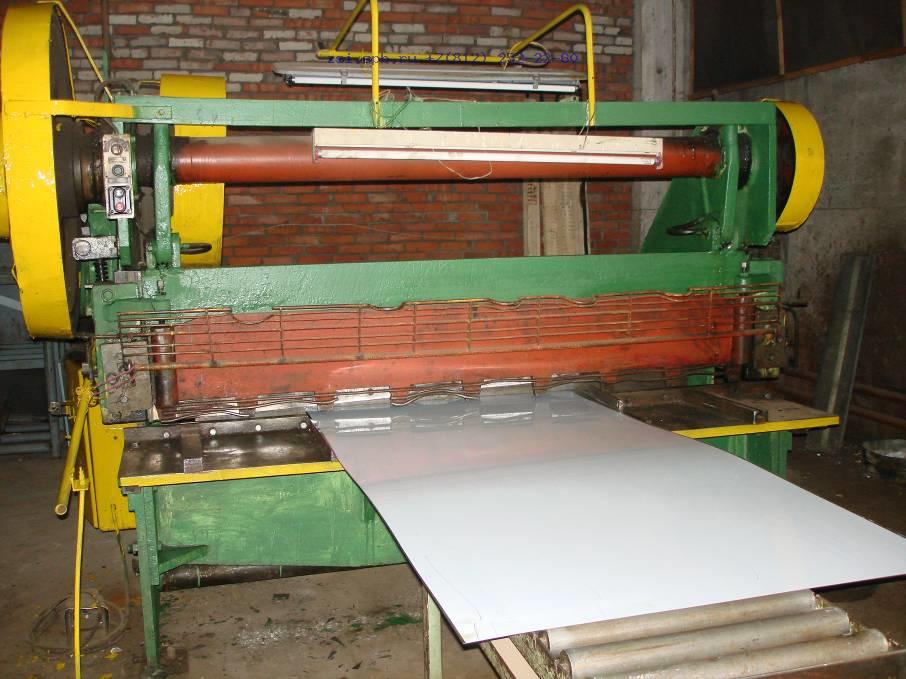
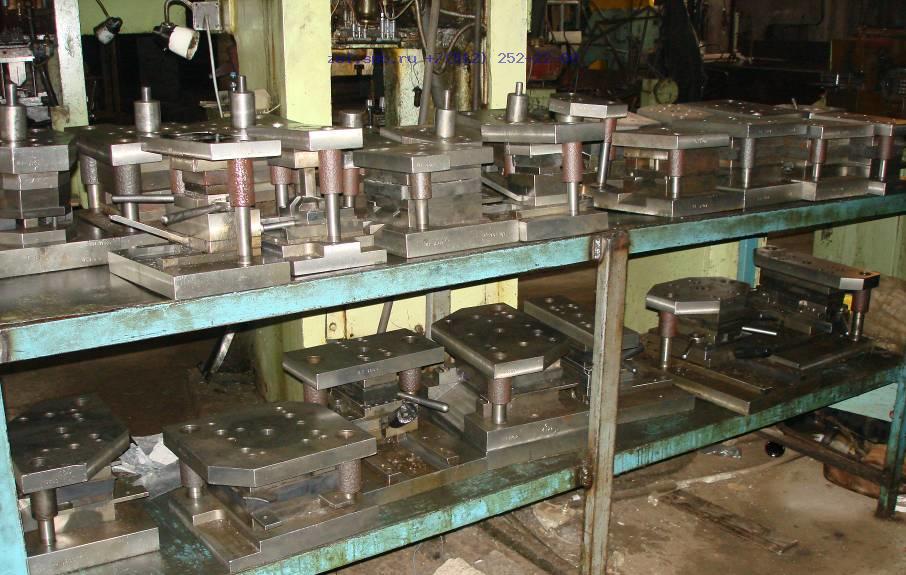
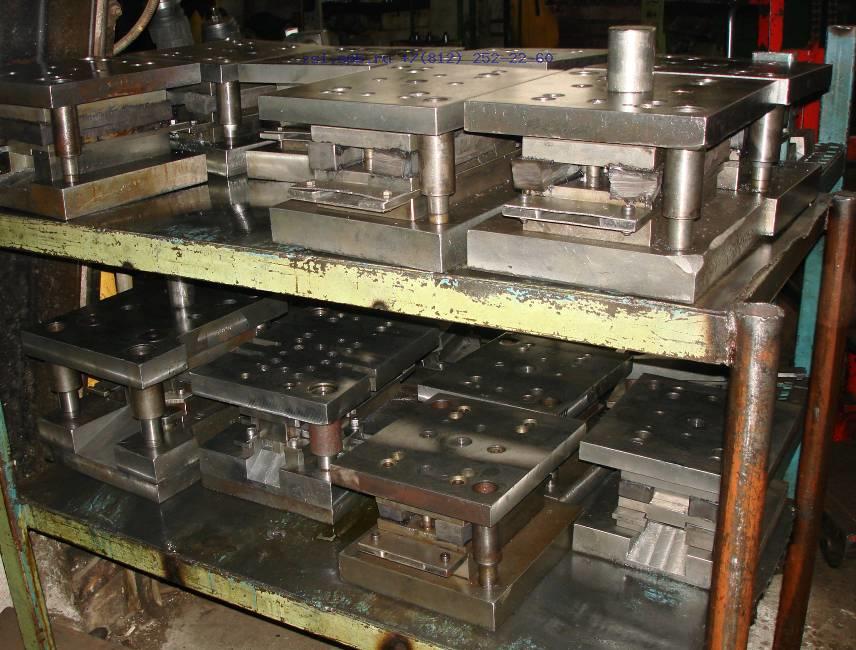
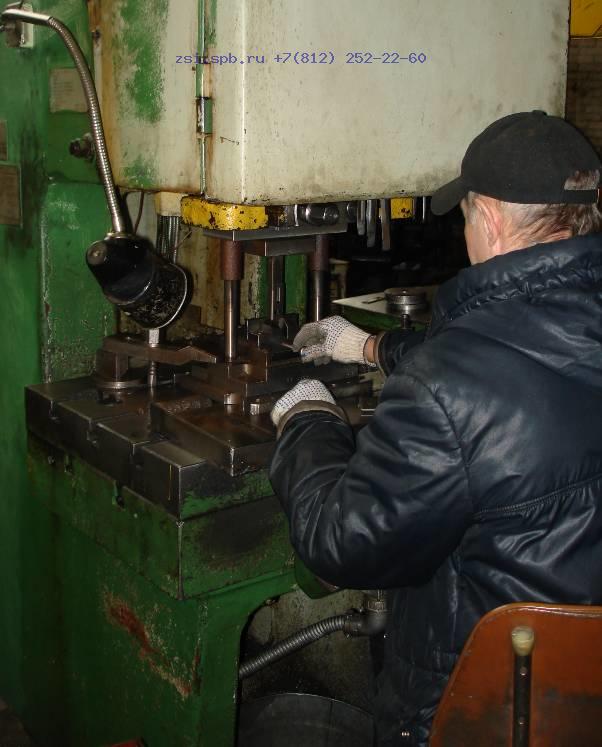
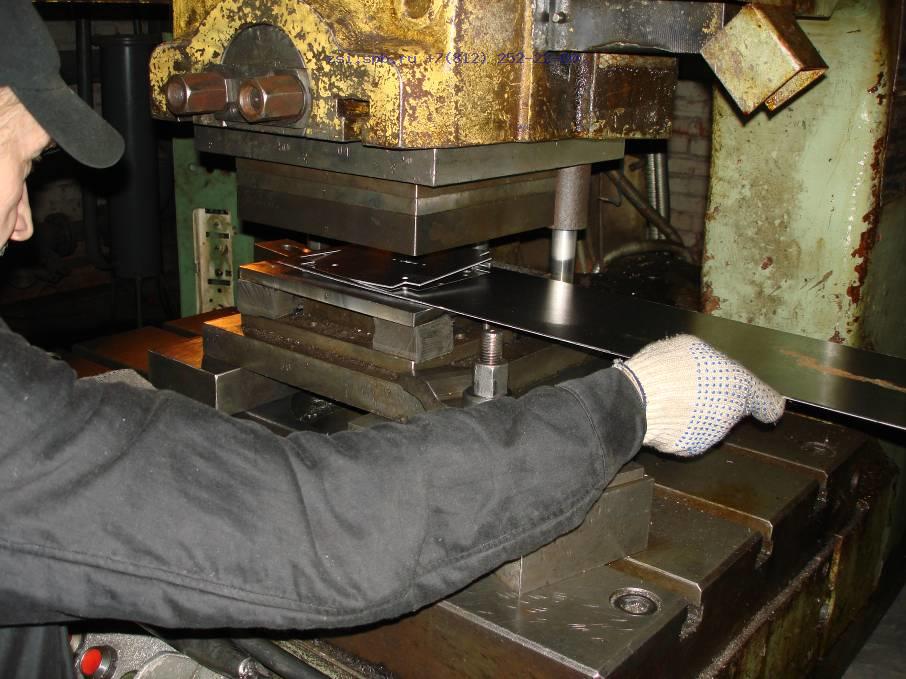
Штамповочные прессы (40–100 т) — для вырубки и гибки деталей.
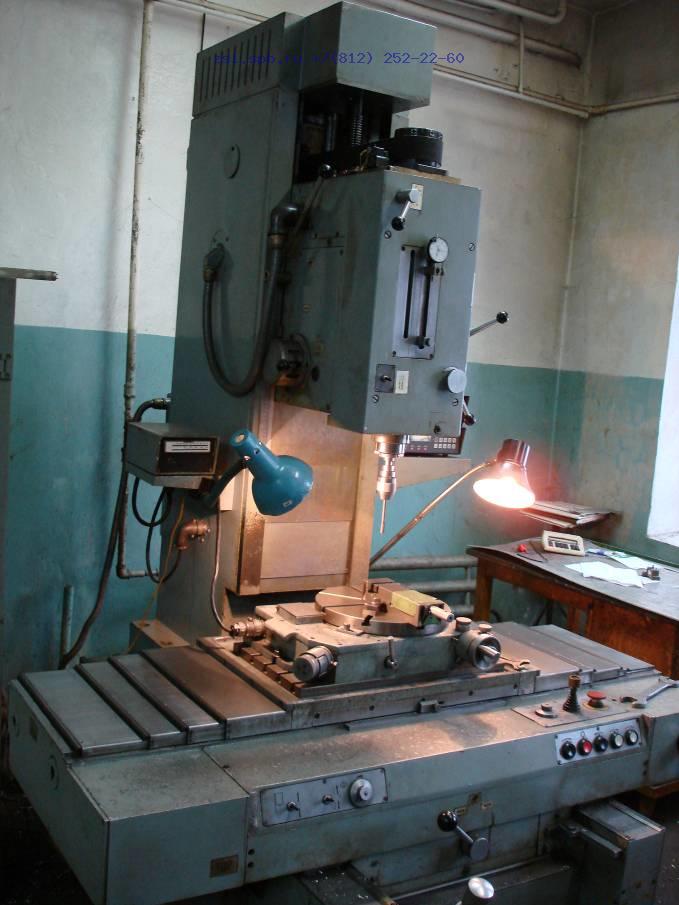
Координатно-расточной станок — для точной обработки отверстий в штампах.
Электроэрозионный станок — для изготовления сложных штампов.
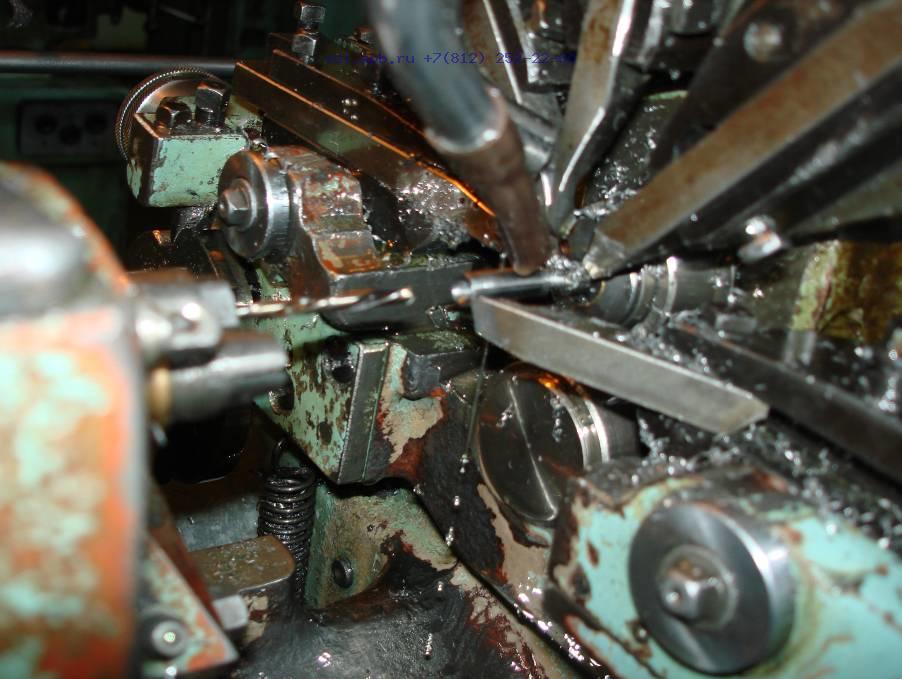
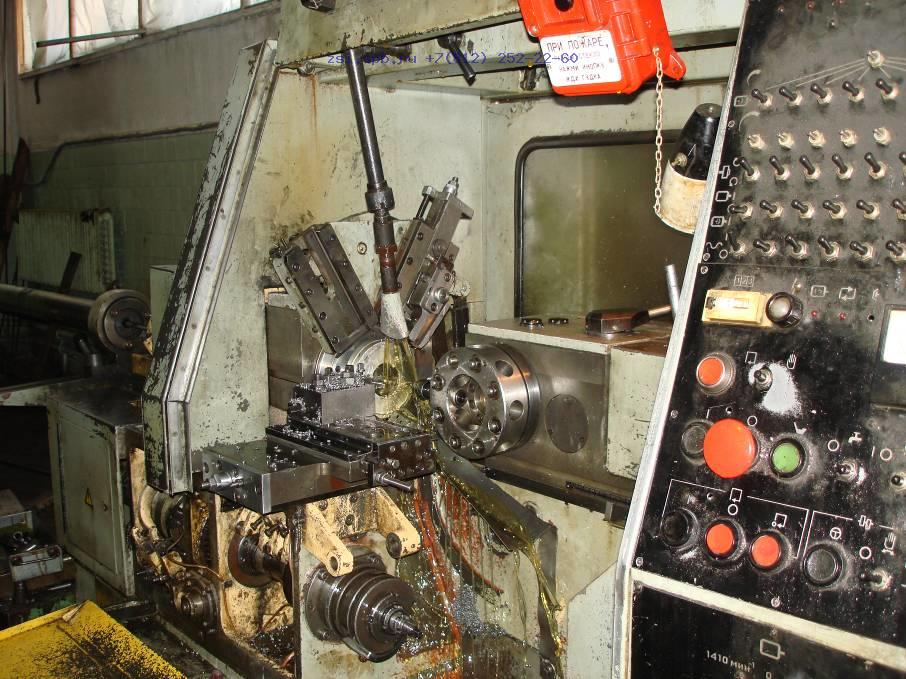
Токарные и фрезерные автоматы — для обработки прутков.
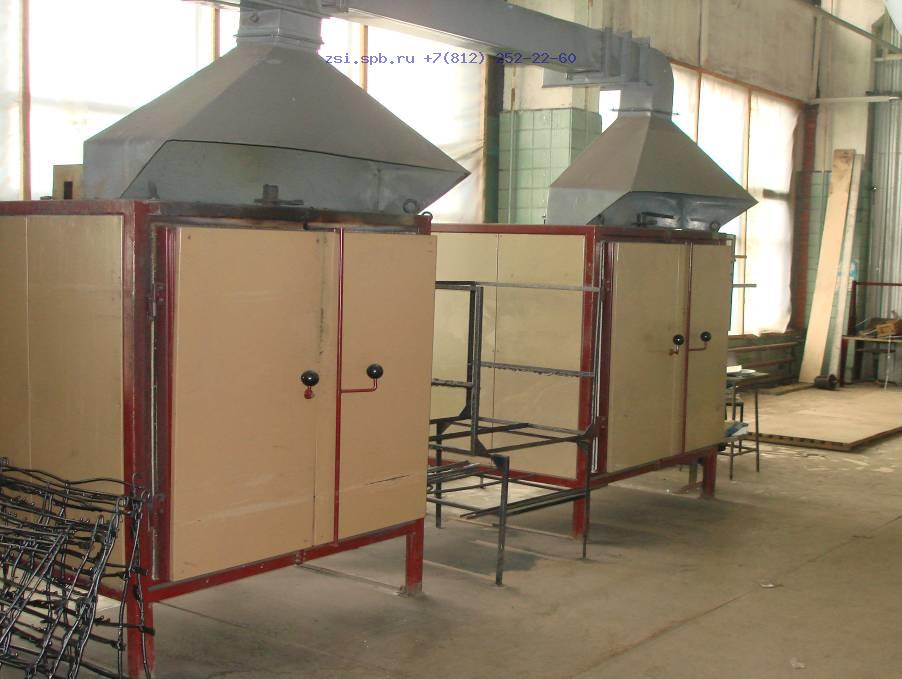
Установка трибостатического напыления — для нанесения порошковой краски.
Резка листов:
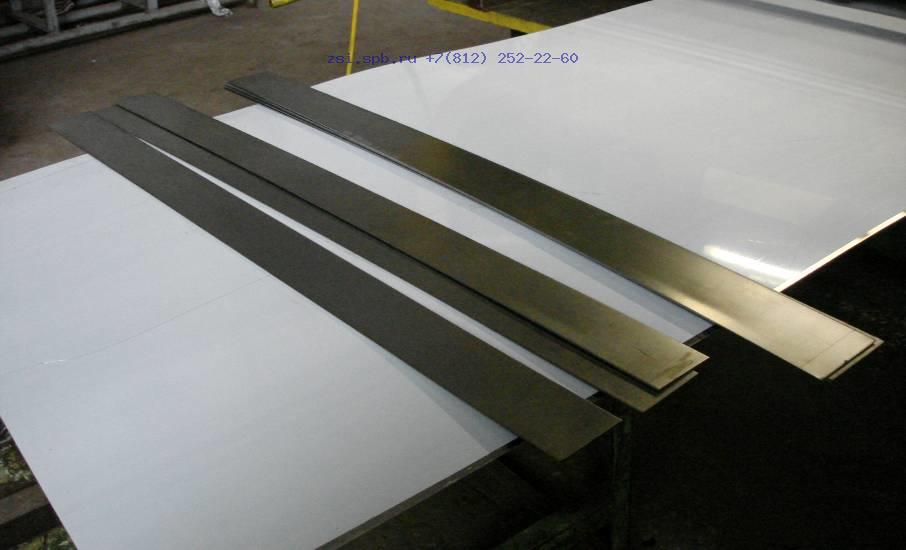
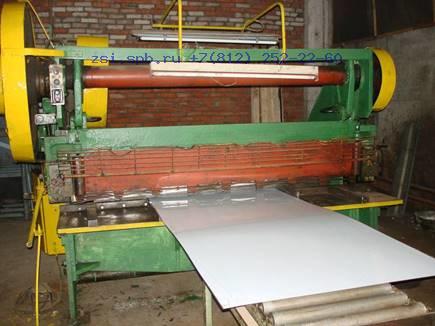
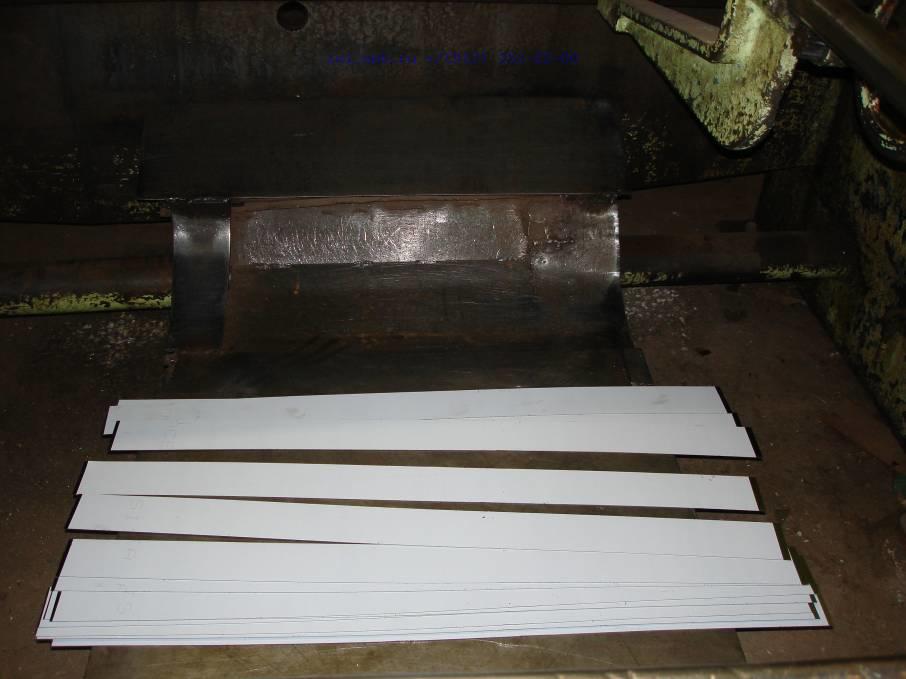
Листы 1250×2500 мм режут на гильотине на полосы требуемого размера (Фото 3.1).
Вырубка развертки:
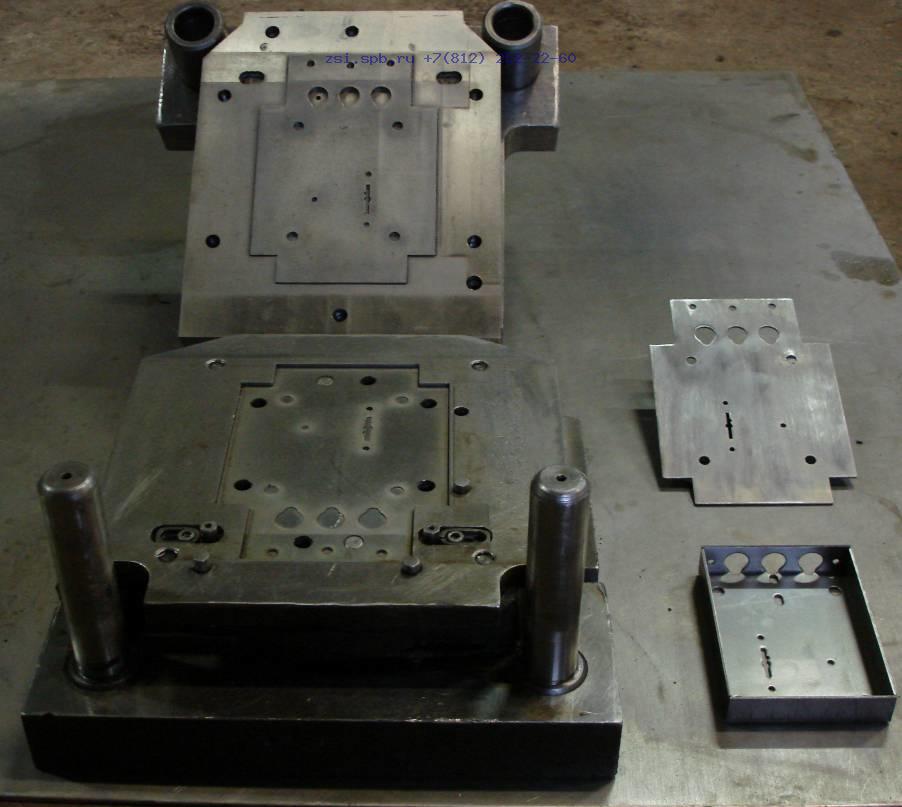
Прессом 100 т с вырубным штампом изготавливается развертка корпуса с отверстиями (12 деталей/мин) .
Гибка корпуса:
Развертка сгибается на прессе 100 т с гибочным штампом (Фото 3.8–3.9).
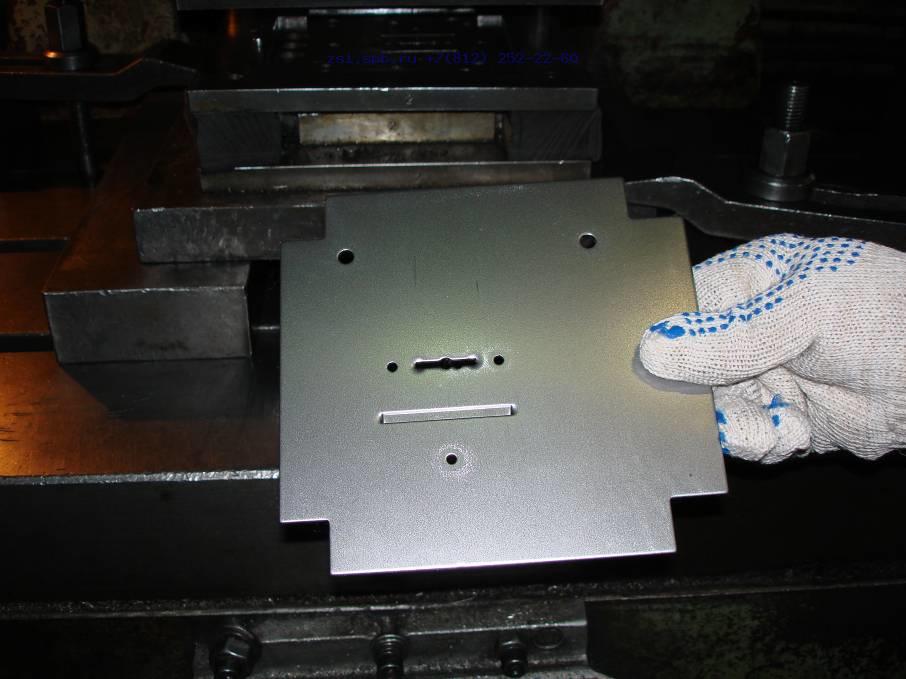
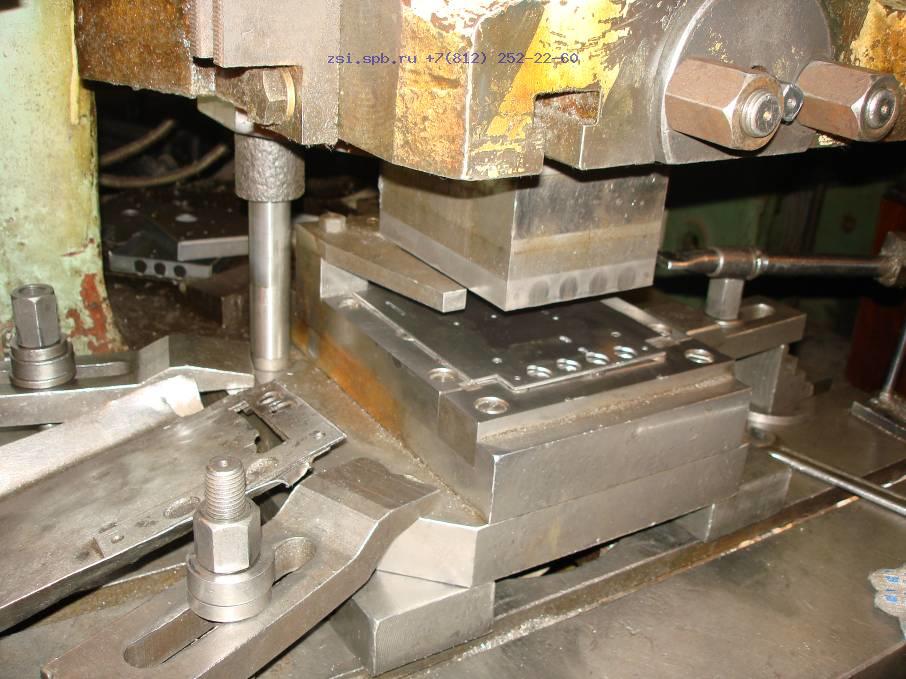
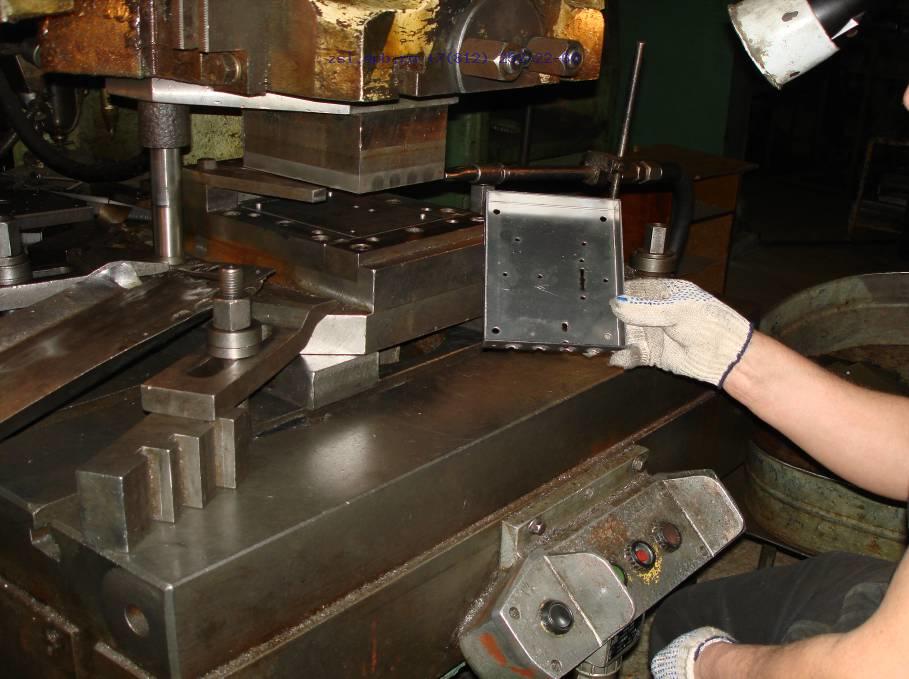
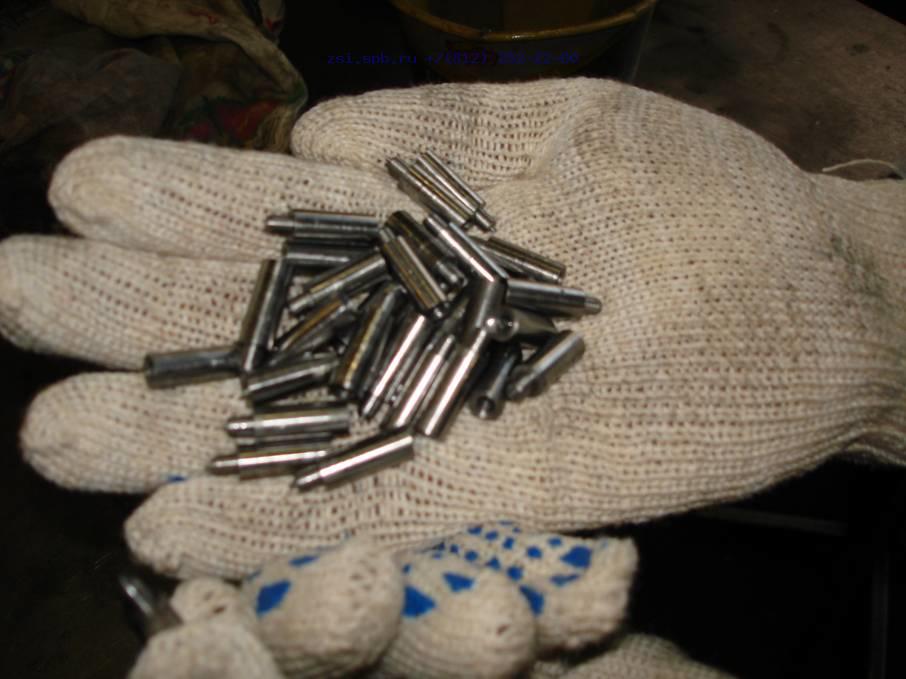
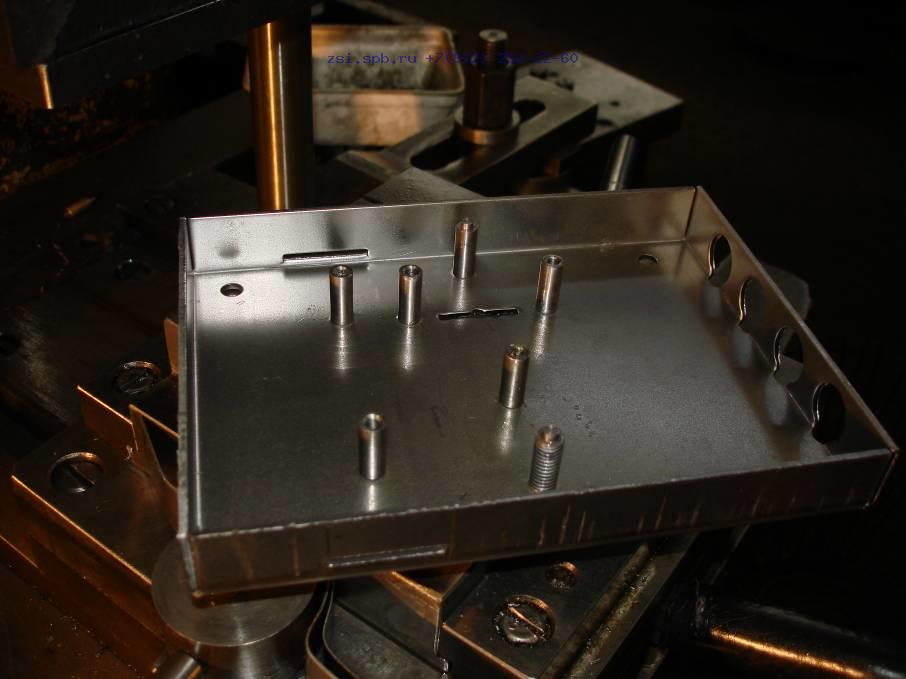
Изготавливается из прутка (диаметр 7 мм) на токарном автомате .
Функции: направляющие для сувальд и засова, крепление крышки.
Клепка стоек к корпусу на прессе 40 т.
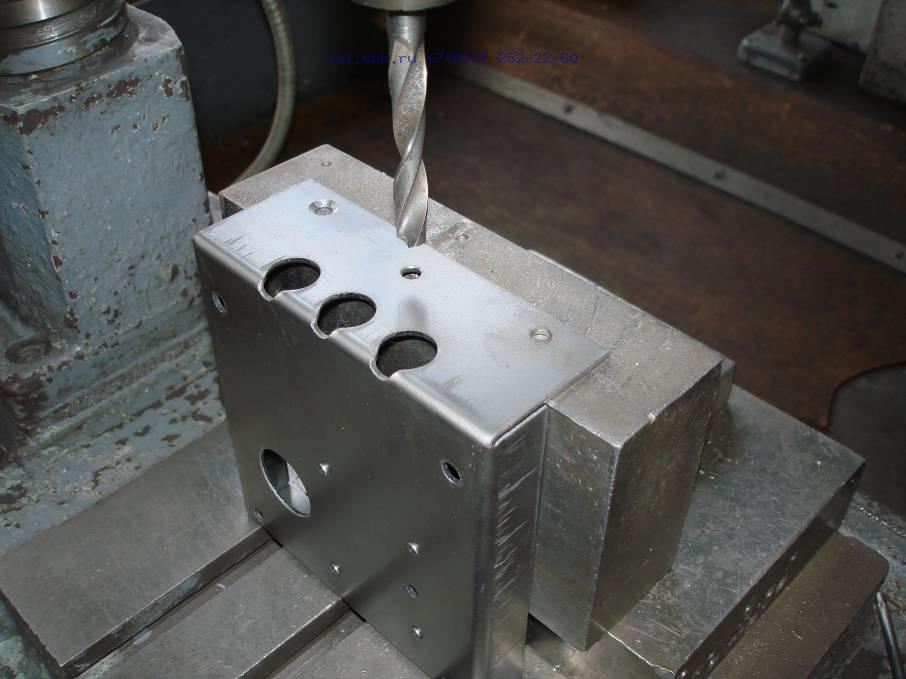
Зенковка отверстий под крепеж на сверлильном станке.
Покраска:
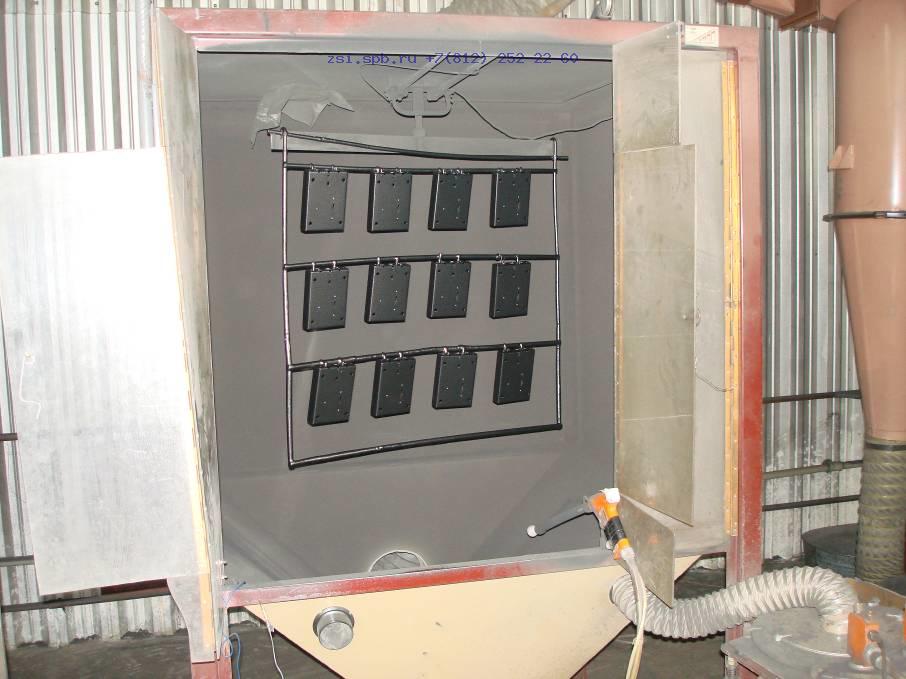
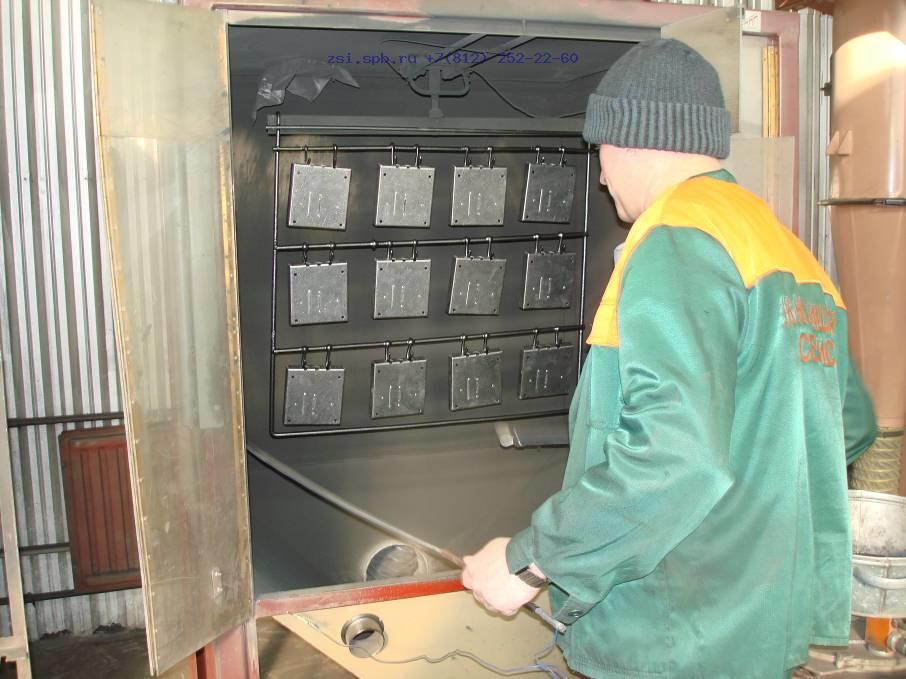
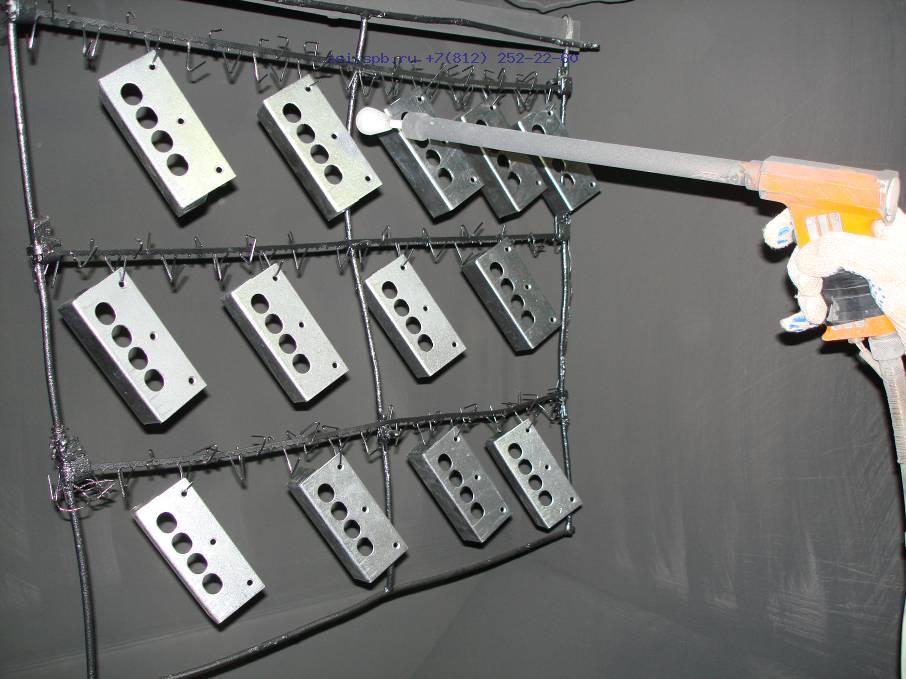
Нанесение порошковой краски (Arsonsisi) методом трибостатического напыления.
Закрепление в печи при 200°C (25 мин) (Фото 5.3–5.4).
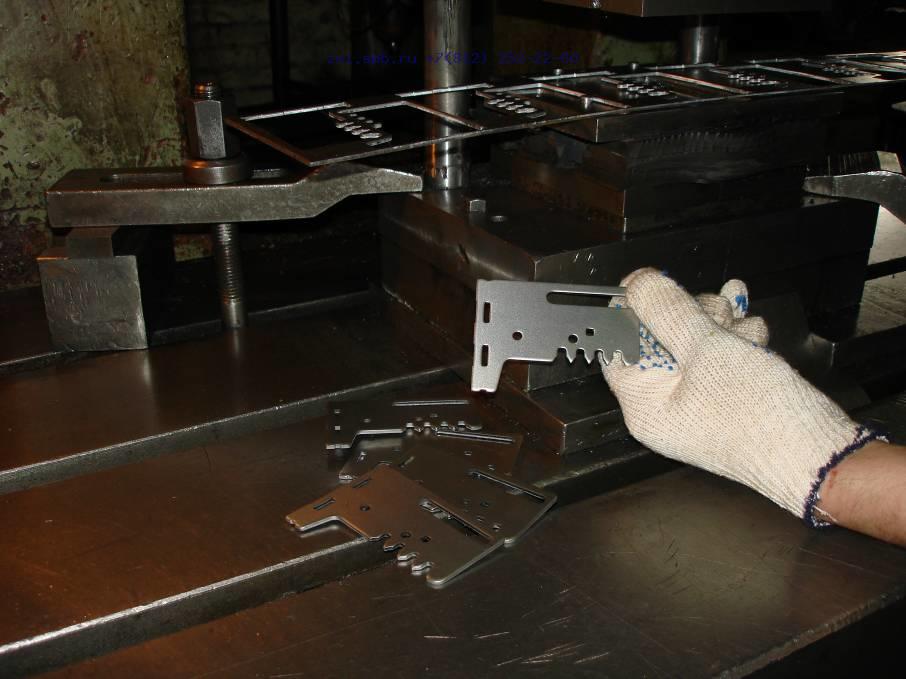
Крышка вырубается из оцинкованного листа на прессе 63 т .
Декоративная накладка из нержавеющей стали вырубается на прессе 40 т .
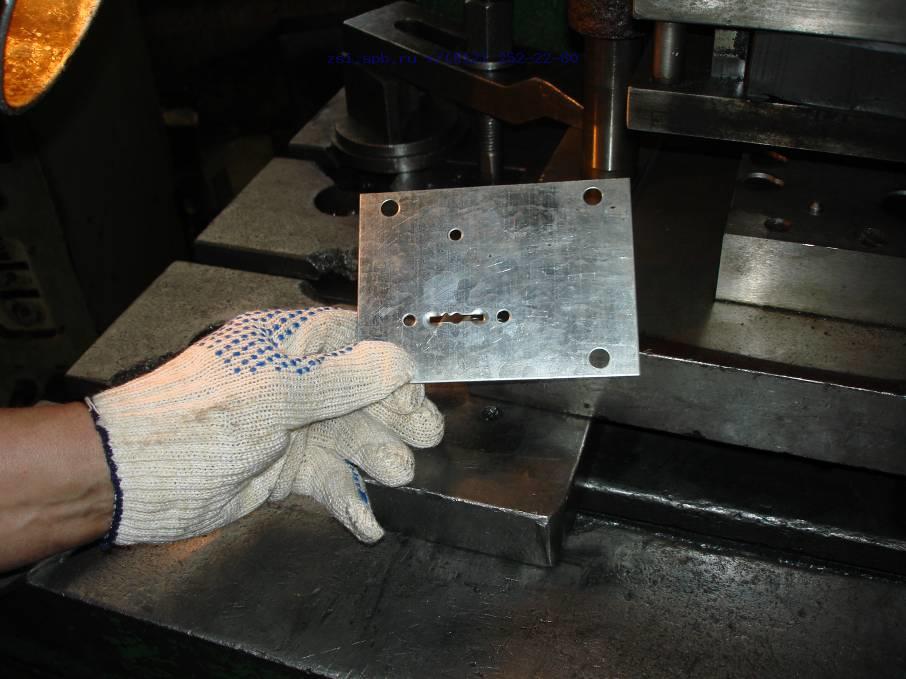
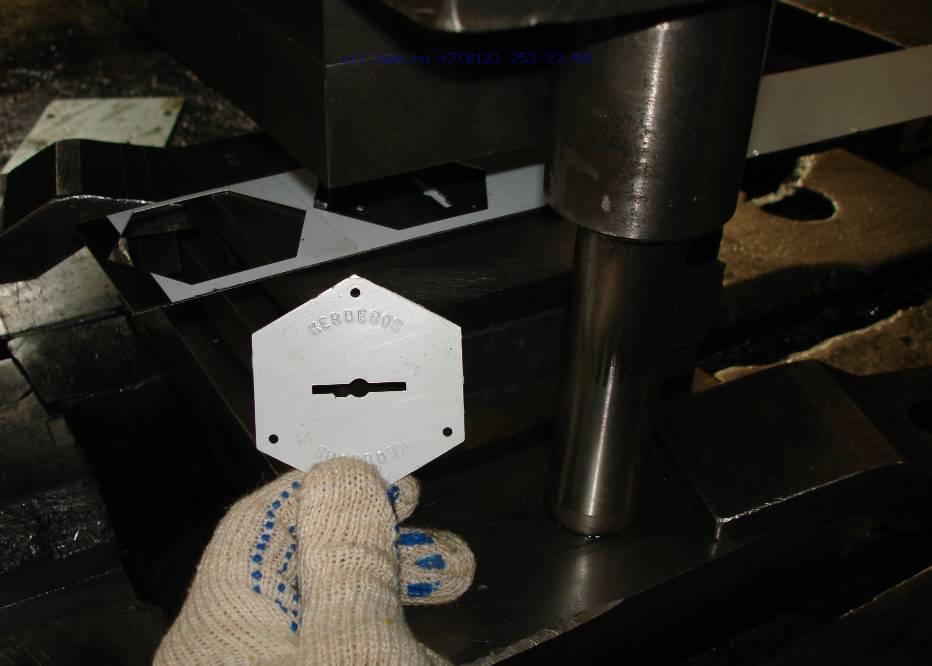
Вырубка развертки на прессе 63 т, гибка в коробчатую форму (Фото 8.1–8.3).
Покраска аналогично корпусу.
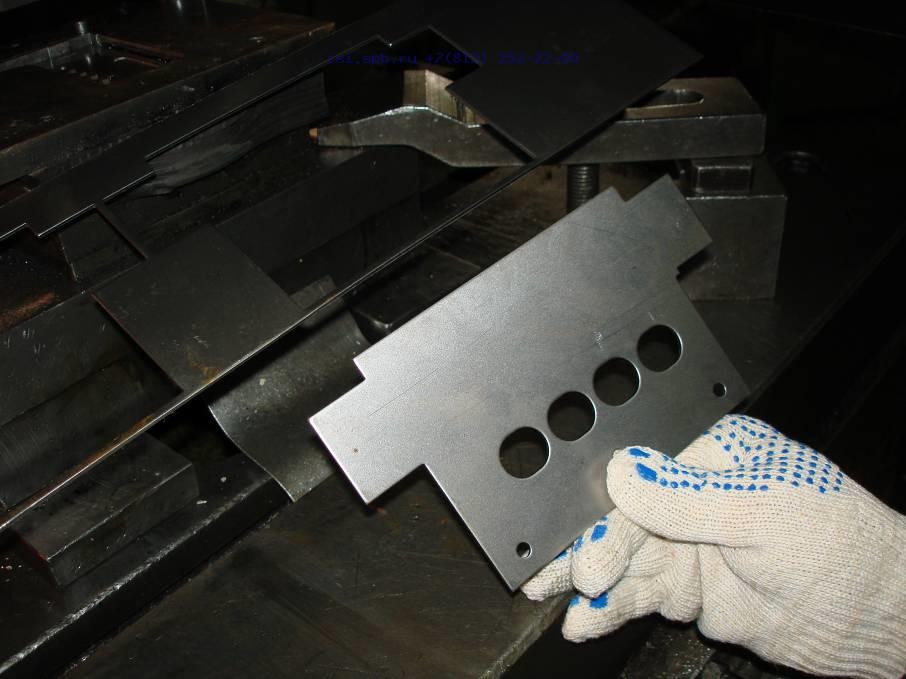
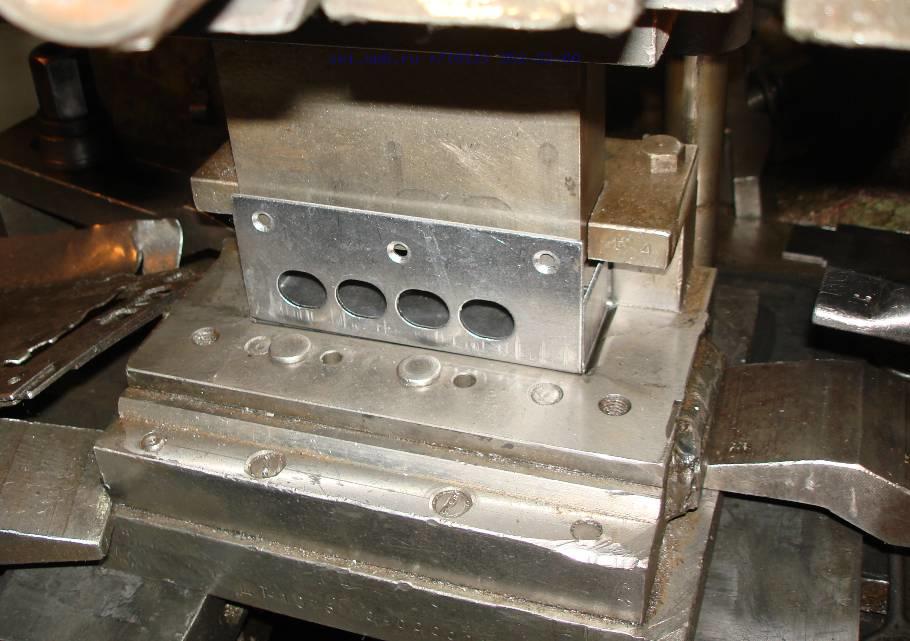
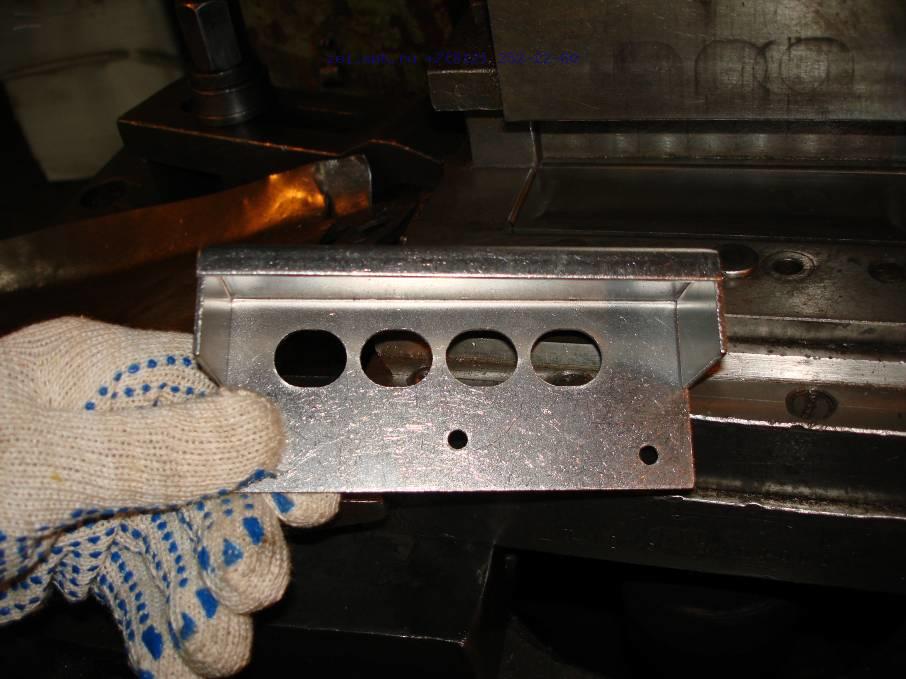
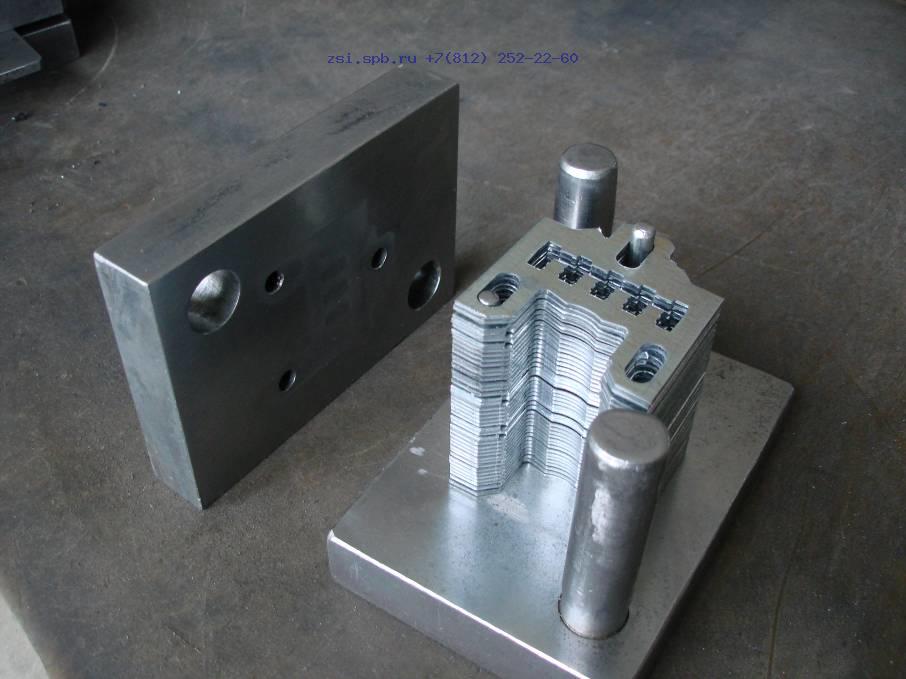
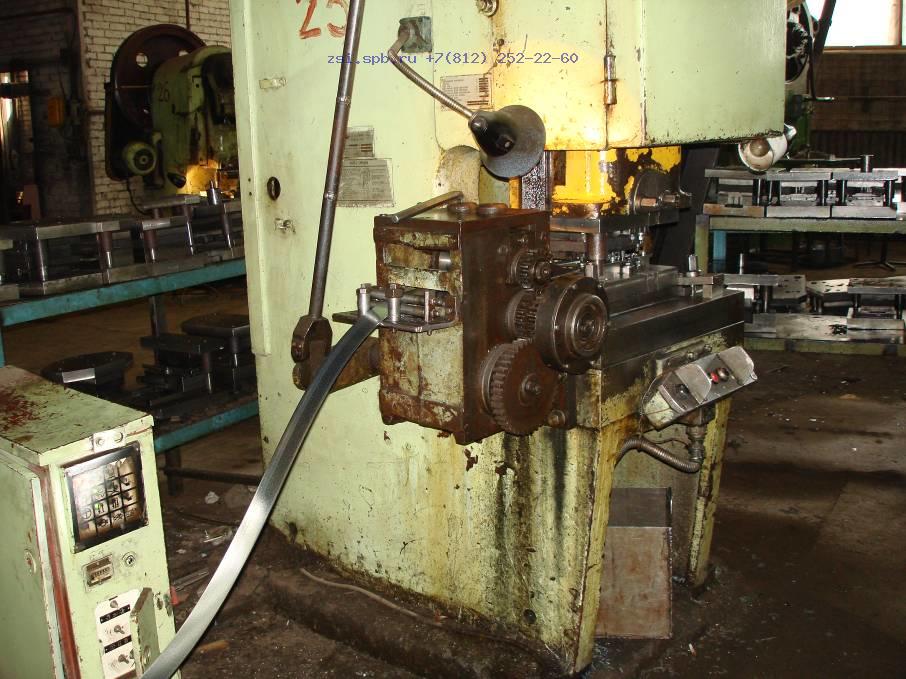
Изготавливаются из оцинкованной стальной ленты (DC 01+ZE 25/25 APC) на прессе 63 т с автоматической подачей.
Используется 17 уникальных штампов (1 сувальда/сек) (Фото 10.1–10.4).
Этапы: вырубка → рихтовка → сборка с пружиной.
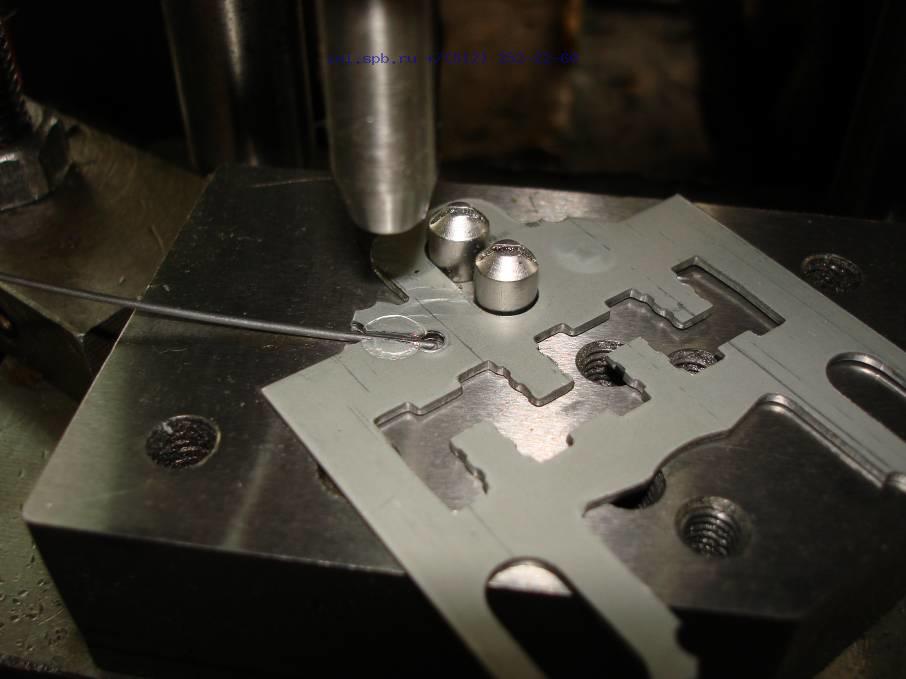
Хвостовик: вырубается на прессе 63 т .
Головка: токарная обработка прутка (диаметр 16 мм) → фрезеровка паза для соединения с хвостовиком .
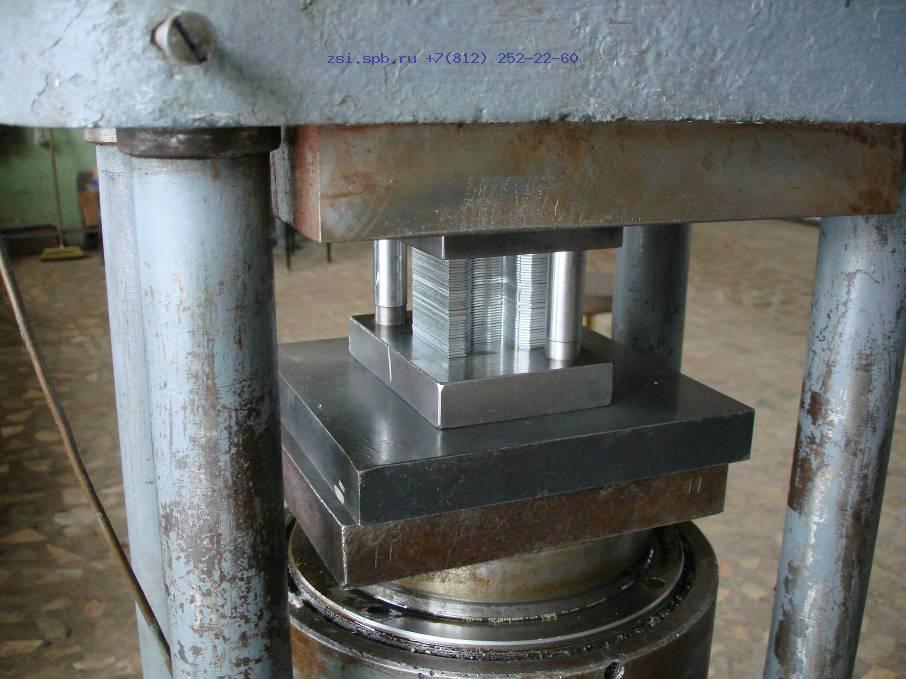
Сборка: двухэтапный обжим на прессах 250 т (горизонтальный) и 63 т (вертикальный) .
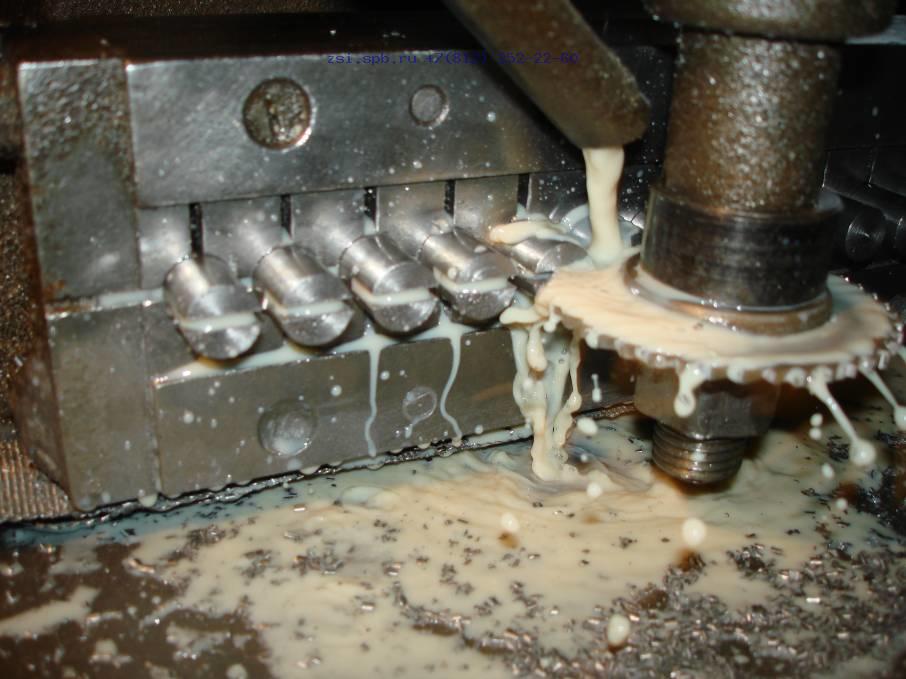
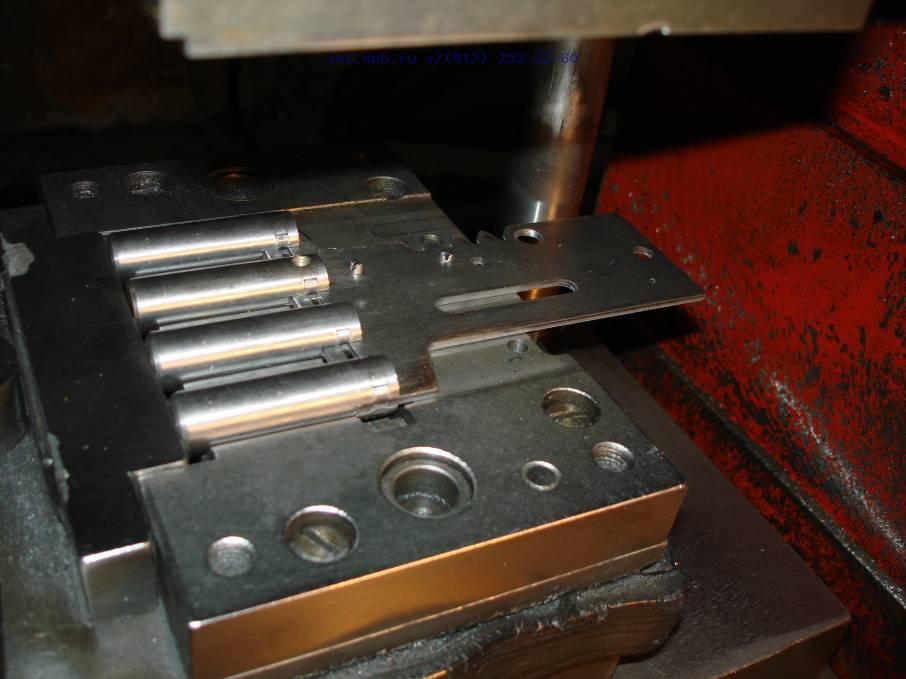
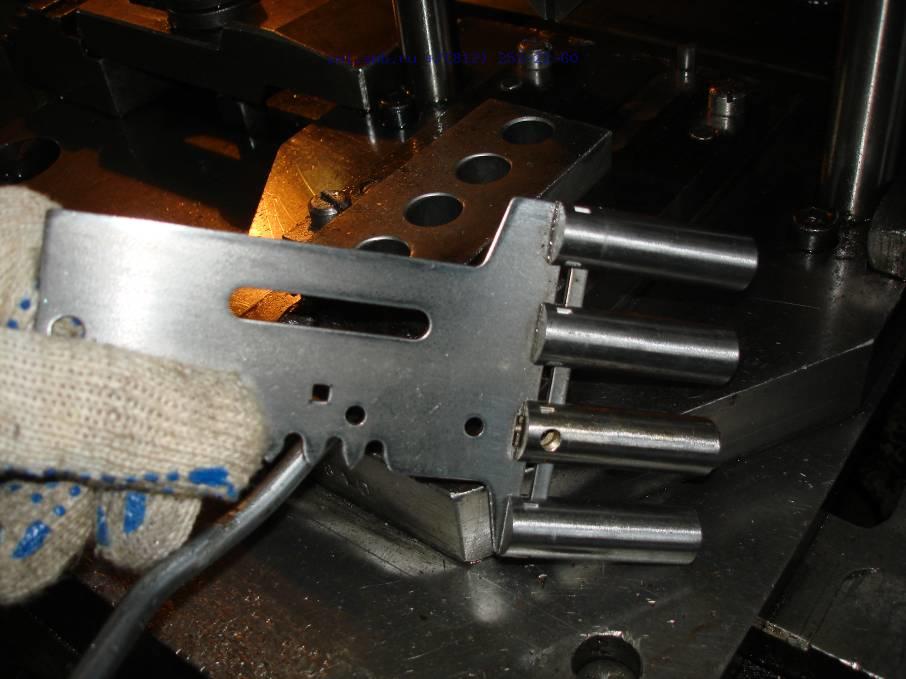
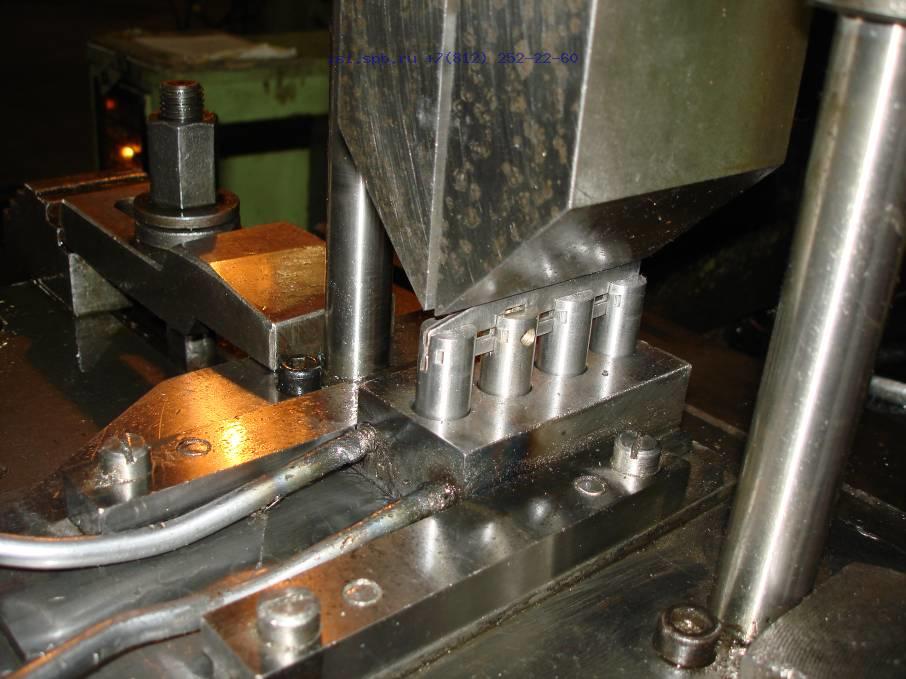
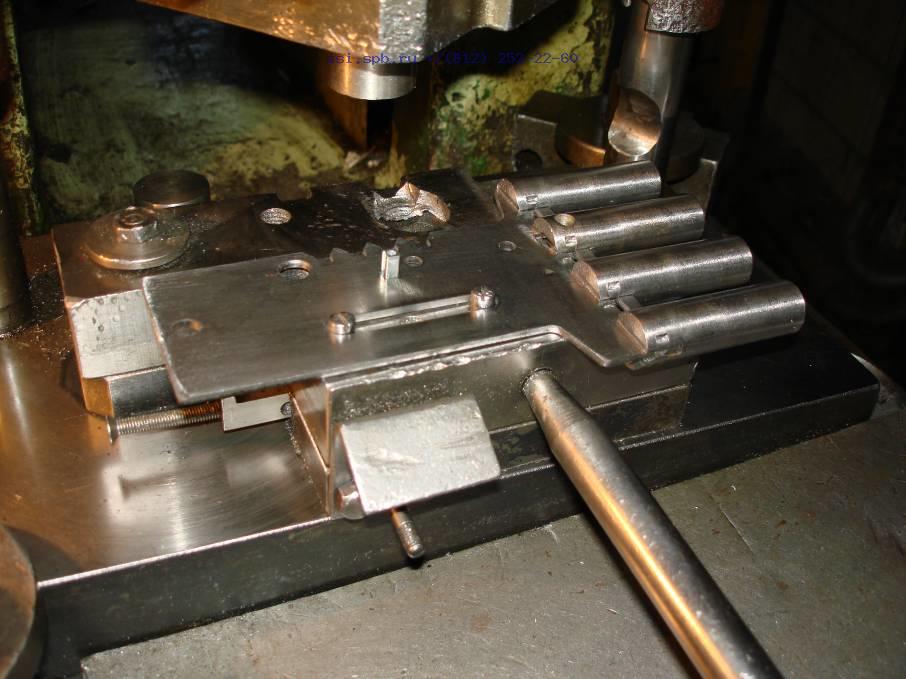
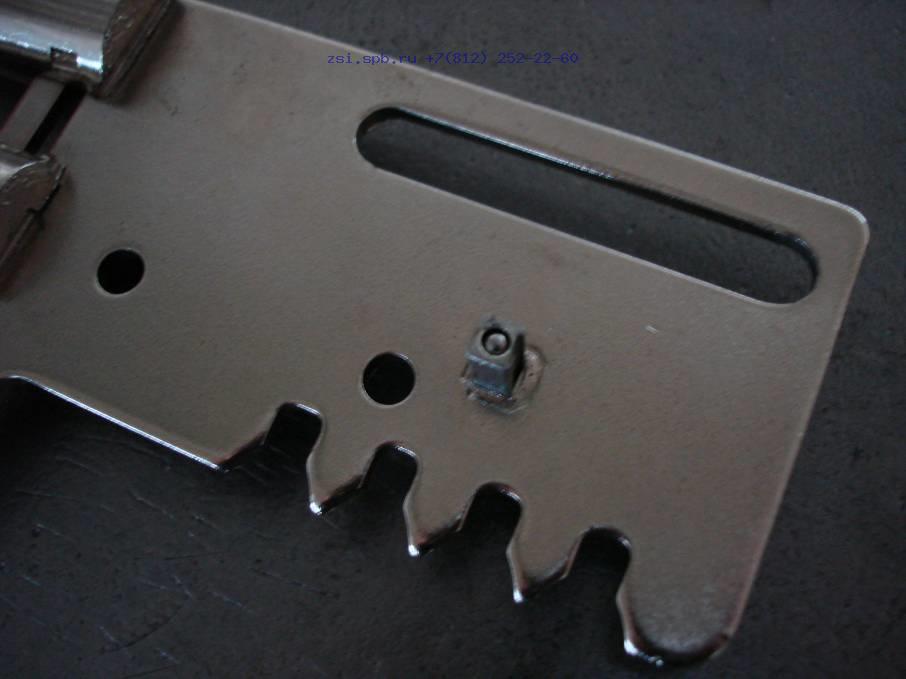
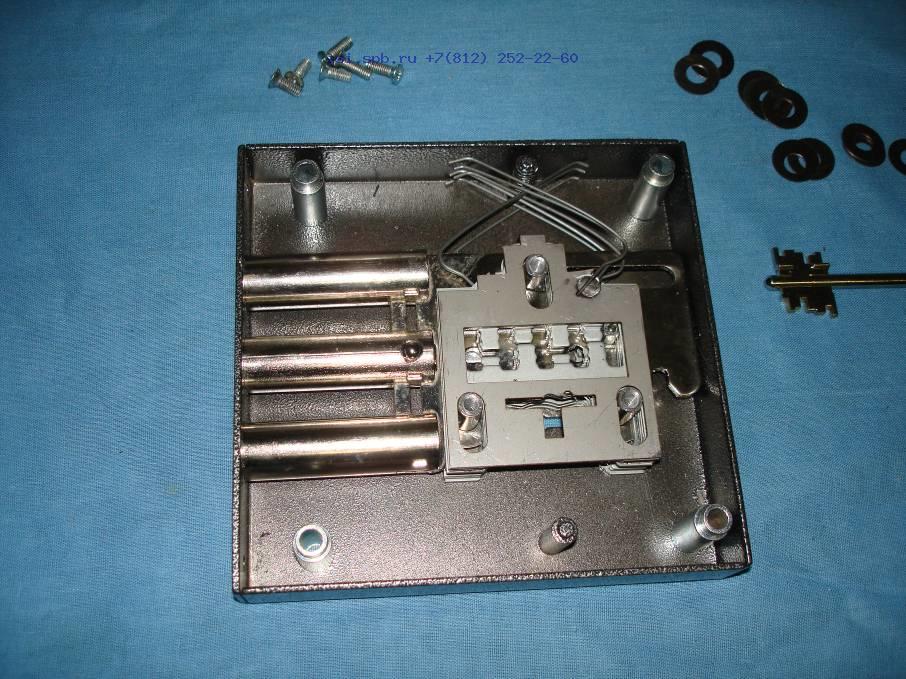
Стойка с шариком: шарик из стали (65 HRC) блокирует высверливание.
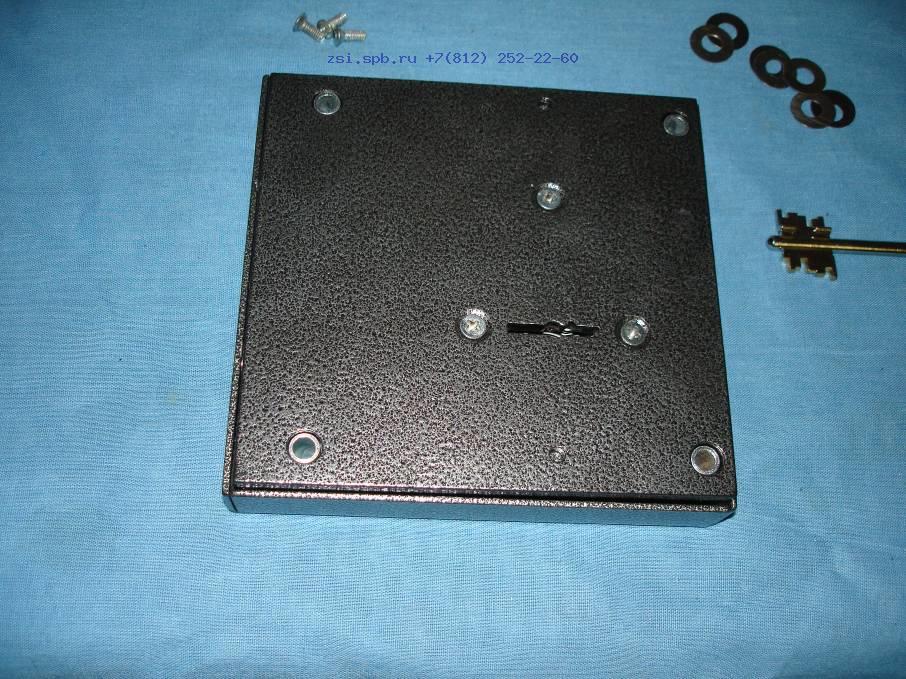
Бронекрышка из материала Ц-85: изготавливается лазерной резкой, проверяется на твердость и размеры .
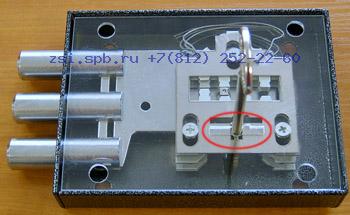
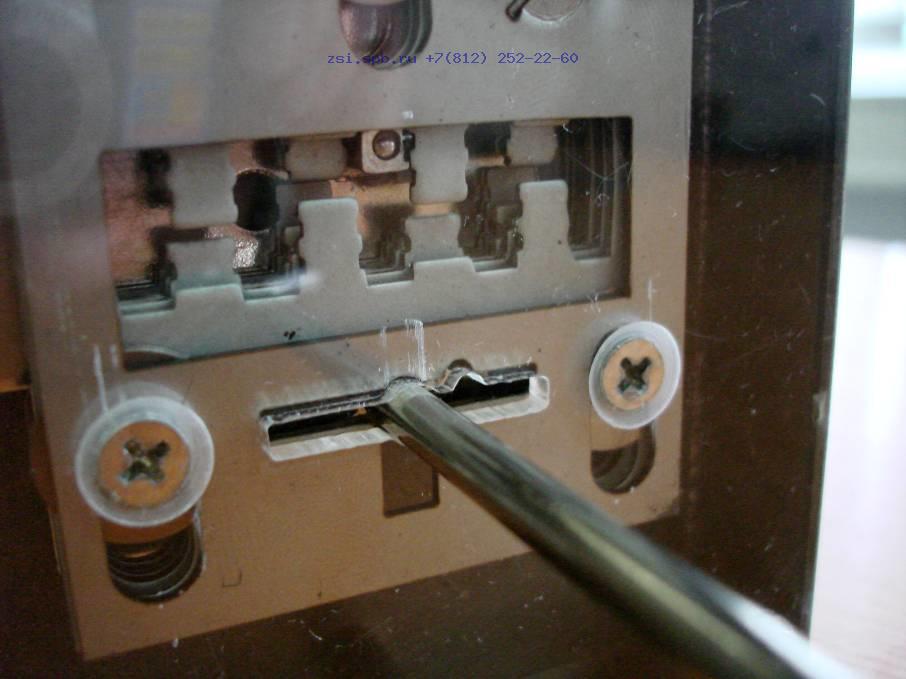
Перекрывает замочную скважину при попытке взлома отмычкой .
При повороте ключа сувальда поднимается, блокируя доступ к механизму.
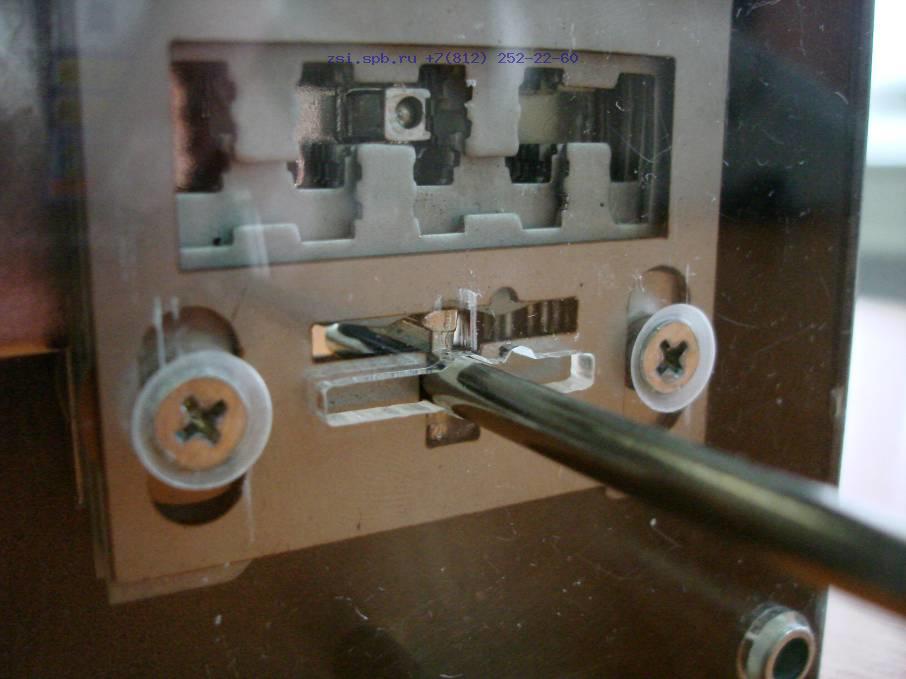
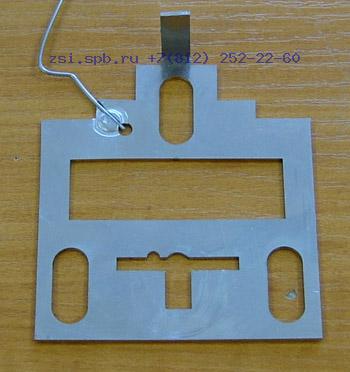
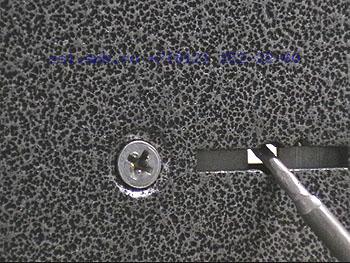
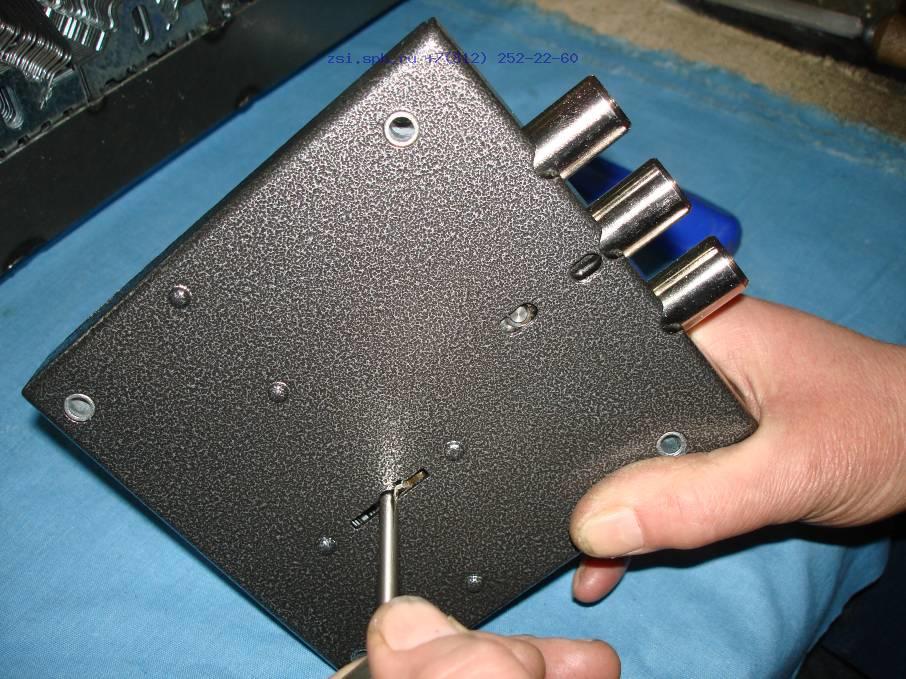
Подбор сувальд по секретному коду ключа (Фото 15.1–15.5).
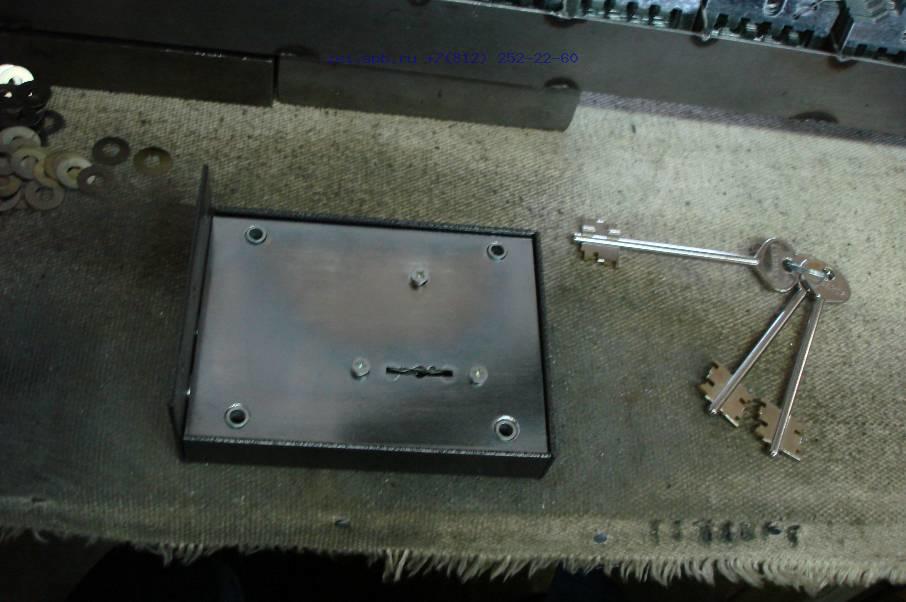
Установка засова, монтаж крышки на винты М4 (Фото 15.6–15.9).
Контроль качества:
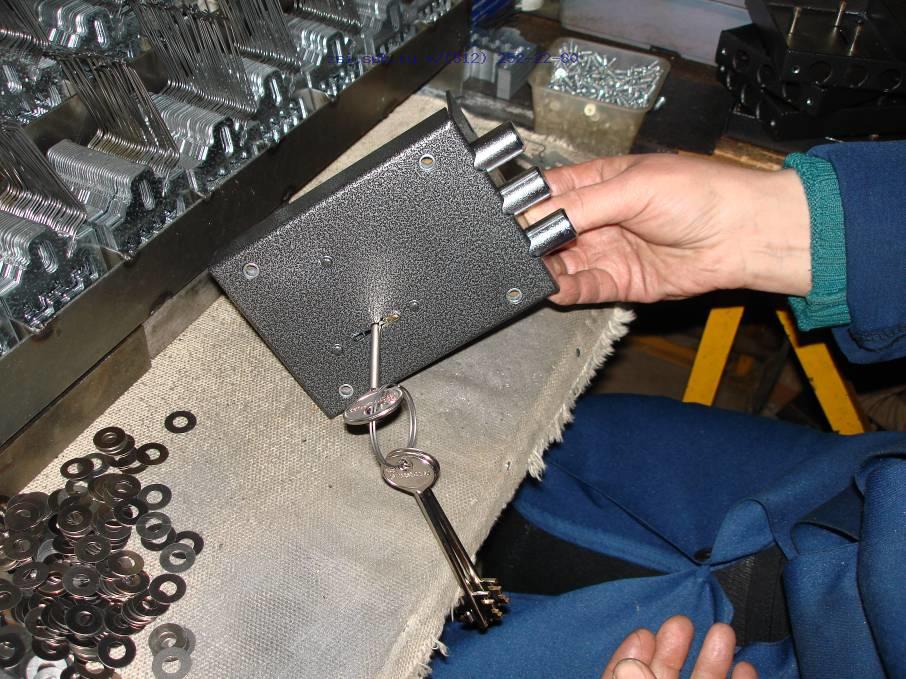
Проверка покрытий, зазоров сувальд, работы механизма.
Упаковка готового замка (Фото 15.15).
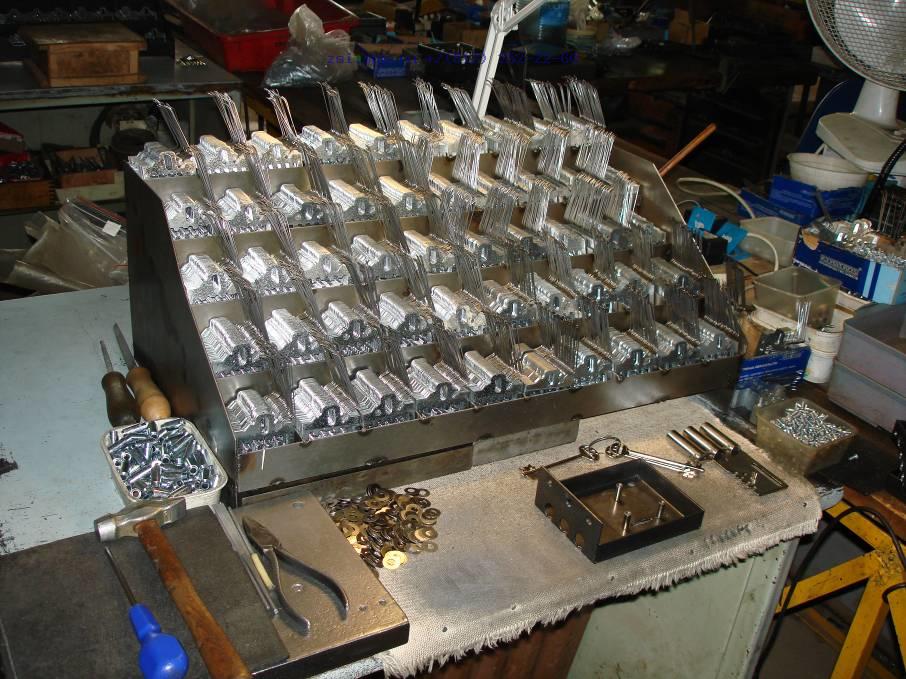
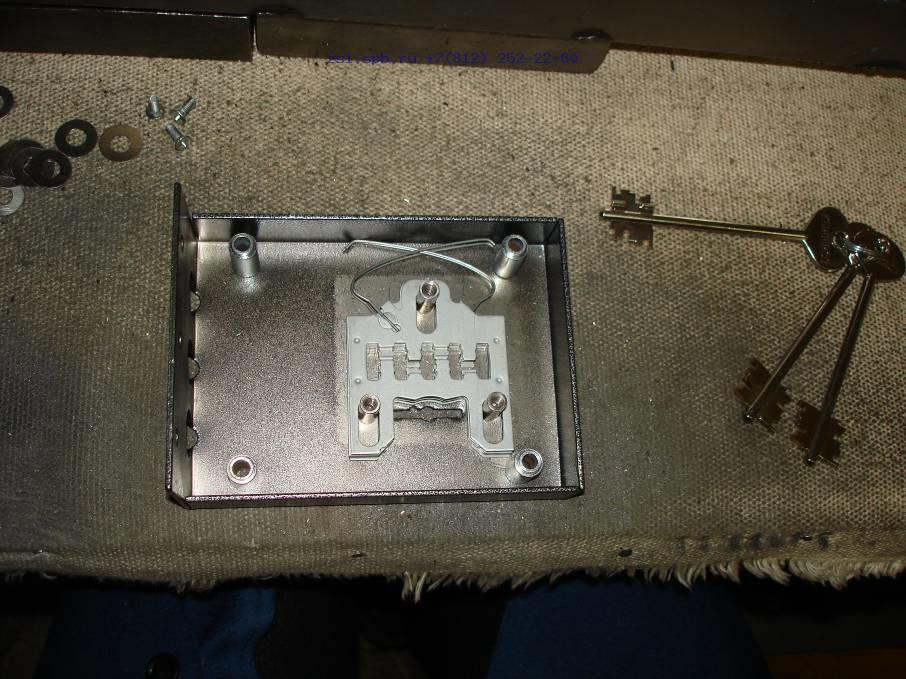
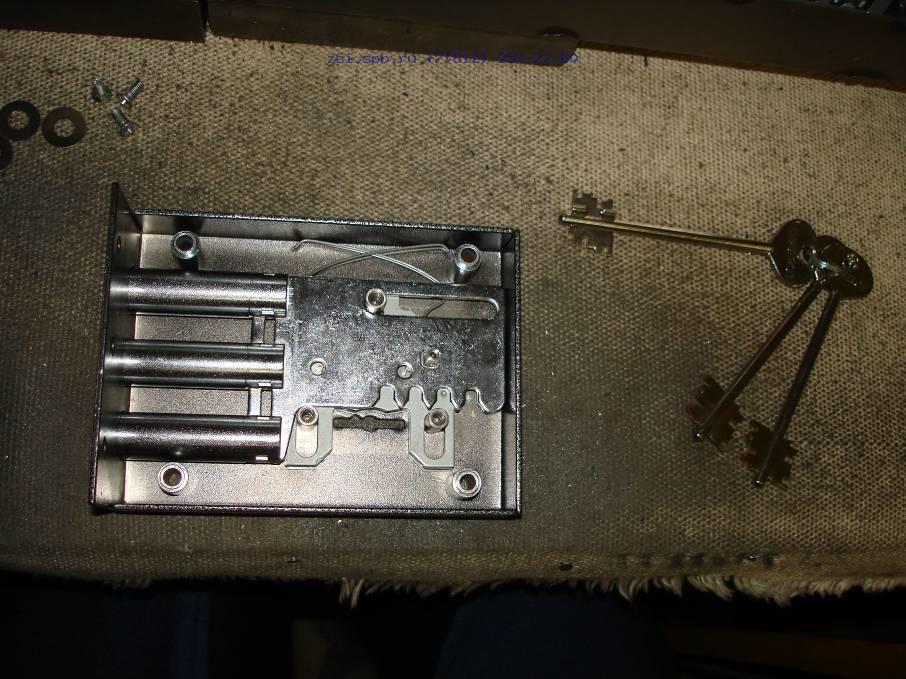
Процесс сочетает традиционные методы штамповки и современные технологии защиты. Использование специализированных штампов, прецизионного оборудования и инновационных материалов (Ц-85) обеспечивает надежность и устойчивость к взлому.




